

Ein Wartungsteam in einer Spritzgießanlage tauscht alle drei Wochen denselben Nitril-O-Ring im Hydraulikaggregat aus. Das Öl ist mineralisch, die Sumpftemperatur bleibt unter 90 °C und die Dichtung hat die richtige Größe und den richtigen Querschnitt. An der Installation sieht nichts falsch aus. Was nie notiert wurde, ist der Acrylnitrilgehalt der Verbindung, und diese einzige Auslassung erklärt den wiederholten Misserfolg.
Buna N ist Nitril-Butadien-Kautschuk, der heute fast immer als NBR geschrieben wird. Nahezu jede Leistungsfrage dazu geht auf zwei Entscheidungen zurück, die lange vor der Formung des Teils getroffen wurden: wie viel Acrylnitril in die Kette einpolymerisiert wird und welches Aushärtungssystem der Compoundeur wählt. Wählen Sie bewusst beides und Buna N wird zu einem der günstigsten und zuverlässigsten Wege zur Ölbeständigkeit. Überlassen Sie beides dem Zufall, und kein Nachziehen, Einfetten oder Nachbestellen wird die Dichtung halten.
Buna N, NBR und Nitril: Ein Material, drei Etiketten
Buna ist eine Kombination aus Butadien und Natrium, dem Natriumkatalysator hinter dem Emulsionspolymerisationsverfahren, das in den 1930er Jahren in Deutschland kommerzialisiert wurde. Buna S wurde zum heutigen SBR. Buna N wurde zur Nitrilfamilie, hergestellt durch Copolymerisation von Butadien mit Acrylnitril. Der ältere Name erscheint immer noch in alten Zeichnungen, Verteidigungsspezifikationen und europäischen Ersatzteillisten, weshalb ein einziges Datenblatt ohne Widerspruch sowohl „Buna N“ als auch „NBR“ enthalten kann.
Chemisch sind die beiden identisch. ISO 1629 bezeichnet das Polymer NBR, während ASTM D2000 eine fertige Verbindung durch eine Zeilenangabe beschreibt, die Härte, Zugfestigkeit, Wärmealterungsgrenzen und Flüssigkeitsbeständigkeit kodiert. Die praktische Abkürzung ist noch einfacher: Buna N bezeichnet einen Kautschuk, dessen Rückgrat ungesättigtes Butadien ist, dessen Polarität von Nitrilgruppen herrührt und dessen Ölbeständigkeit mit dem Nitrilanteil der Kette steigt.
Der Acrylnitrilgehalt sorgt für Ölbeständigkeit und Kälteflexibilität
Acrylnitril, normalerweise als ACN abgekürzt, ist die erste Zahl, nach der ein Käufer fragen sollte. Kommerzielle Qualitäten reichen von etwa 18 bis 50 Gewichtsprozent ACN. Eine Erhöhung von ACN erhöht die Polarität, was die Öl-, Kraftstoff- und Lösungsmittelbeständigkeit erhöht und die Glasübergangstemperatur mit sich bringt. Die gleiche Änderung härtet im Allgemeinen die Mischung aus, verringert den Rückprall und macht das Mischen und Kalandrieren anspruchsvoller an der Linie.
| ACN-Inhalt | Öl- und Kraftstoffbeständigkeit | Praktische Untertemperaturgrenze | Typische Anwendungen |
|---|---|---|---|
| 18-20 % | Fair | -50 °C | Tieftemperaturdichtungen, allgemeine mechanische Waren |
| 28–33 % | Gut | -40 °C | Schläuche, Dichtungen, O-Ringe, Walzenbezüge |
| 36–41 % | Sehr gut | -25 °C | Kraftstoffleitungen, Öldichtungen, Hydraulikkomponenten |
| 45-50 % | Ausgezeichnet | -15 °C | Raffinerie- und Kraftstoffsystemdichtungen, Kontakt mit Lösungsmitteln |
Zwei Qualitäten mit der gleichen Härte von 70 Shore A können sich in einem Sumpf völlig unterschiedlich verhalten, wenn ihr ACN-Gehalt 28 und 41 Prozent beträgt. Aus diesem Grund ist die Härte allein eine schwache Einkaufsspezifikation für Buna N und ein Lieferant, der den ACN-Bereich nicht angeben kann, ist ein Lieferant, der in Frage gestellt werden sollte.
Wo Buna N funktioniert und wo es versagt
Die Dauergebrauchstemperatur für schwefelgehärtetes Buna N liegt zwischen etwa -40 °C und 100 °C, wobei kurze Abweichungen bis zu 120 °C an der Luft tolerierbar sind. Mit Peroxid gehärtete Typen tauschen eine gewisse Verarbeitungsflexibilität gegen eine bessere Wärmealterung und einen geringeren Druckverformungsrest aus und können kontinuierlich Temperaturen von näher an 120 °C halten. Unterhalb von -25 °C versteifen Standardtypen merklich und die Dichtungsspannung lässt nach.
Es lohnt sich, sich die Flüssigkeiten zu merken, die Buna N besiegen, da sie häufig in Pflanzen vorkommen, die auch Mineralöl verwenden:
- Ketone und Ester, einschließlich MEK, Aceton und Ethylacetat
- Phosphatester-Hydraulikflüssigkeiten, die in Flugzeugen und einigen Turbinensystemen verwendet werden
- Starke Säuren, konzentrierte Oxidationsmittel und aromatische Amine
- Ozon, ultraviolettes Licht und längere direkte Sonneneinstrahlung
- Hochkonzentrierte aromatische und chlorierte Lösungsmittel
Keine dieser Einschränkungen ist exotisch, aber sie werden häufig erst nach der Installation und nicht vor dem Kauf entdeckt. Bei Arbeiten im Freien oder bei Arbeiten, die Ozon ausgesetzt sind, verlängert eine NBR/PVC-Mischung die Lebensdauer bei etwas geringerem Druckverformungsrest. Wenn das Temperaturfenster breiter oder die Chemikalienliste länger ist, ist ein Wechsel der Polymerfamilie die ehrliche technische Antwort, anstatt Buna N zu einer Aufgabe zu zwingen, für die es nie entwickelt wurde.
Compoundierung: Wo die Spezifikation gewonnen oder verloren wird
Das Mischen ist die Phase, in der die meisten Fehler bei Buna N entstehen. Das ungesättigte Butadien-Grundgerüst lässt sich leicht abscheren, so dass die Kauzeit kurz ist und bei übermäßigem Mischen die Gefahr von Verbrennungen besteht. Sorten mit hohem ACN-Gehalt absorbieren Weichmacher und Prozessöl schnell und werden klebrig, während Sorten mit niedrigem ACN-Gehalt das Öl langsam aufnehmen und längere Zyklen erfordern. Die Schütttemperaturen werden normalerweise zwischen 110 °C und 140 °C gehalten, und Beschleuniger werden in einer kühlen, offenen Mühle und nicht im Innenmischer zugegeben.
Interne Mischer verarbeiten das Masterbatch, offene Mühlen finalisieren es und Kneter sind oft die bessere Wahl für stark beladene oder hochgefüllte Compounds. Die Mechanismen hinter dieser Wahl werden in diesem praktischen Leitfaden behandelt Wie Gummikneter die Mischeffizienz optimieren , das es wert ist, gelesen zu werden, bevor Zykluszeiten für eine Charge mit hohem ACN-Gehalt angegeben werden.
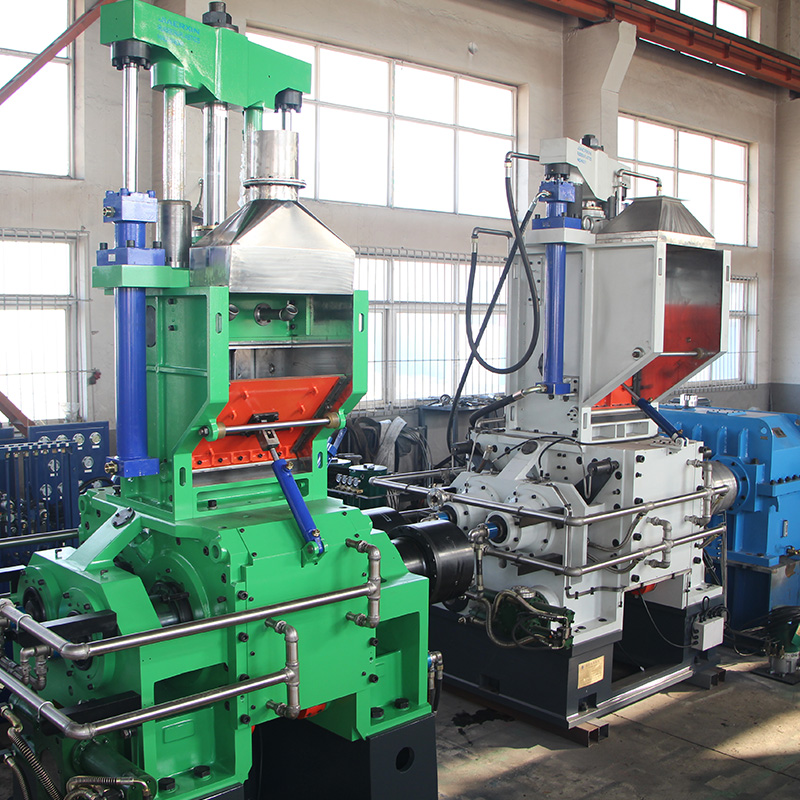 Gummi-Banbury-Maschine Im Bereich der modernen Gummi- und Kunststoffverarbeitung sind effiziente, energiesparende und umweltfreundliche Produktionsanlagen zum Schlüssel zur Verbesserung der ... Produkt anzeigen →
Das Aushärtesystem ist genauso wichtig wie das Mischen. Schwefel mit einem Sulfenamid-Beschleuniger sorgt für gute Reißfestigkeit, gute Ermüdungsbeständigkeit und eine fehlerfreie Verarbeitung. Durch die Peroxidhärtung mit einem Dialkylperoxid entstehen Kohlenstoff-Kohlenstoff-Vernetzungen, die der Wärmealterung widerstehen und den Druckverformungsrest weitaus besser halten, auf Kosten einer schlechteren Heißreißfestigkeit und einer Verbindung, die mit größerer Sorgfalt gemischt und gelagert werden muss. Bei Dichtungen, die bei 100 °C oder mehr unter Last stehen, lohnt sich dieser Tausch in der Regel.
Formen und Aushärten von Buna-N-Teilen
Nach der Compoundierung folgt Buna N den üblichen Gummiverarbeitungswegen. Kalander produzieren Platten- und Skim-Material, Extruder produzieren Schlauchauskleidungen, Dichtungsstreifen und Profile und durch Kompressions-, Transfer- oder Spritzgussverfahren werden die Dichtungen und Polster hergestellt, die die meisten Menschen mit dem Material assoziieren. Jede Route setzt ihre eigenen Grenzen: Compounds mit hohem ACN-Gehalt sind beim Kalandrieren steifer und neigen beim Extrudieren eher zum Aufquellen.
Die Vulkanisation erfolgt normalerweise zwischen 150 °C und 170 °C. Eine Arbeitsregel für dünne Schnitte ist ungefähr eine Minute pro Millimeter Dicke plus zwei bis drei Minuten Verweilzeit bei 160 °C, aber die mit der Charge gelieferte Aushärtungskurve hat immer Vorrang vor einer Faustregel. Der Plattendruck muss hoch genug sein, um die Form zu schließen und die Porosität zu unterdrücken, ohne dass die Masse an den Rändern dünn wird. Dicke Abschnitte und große Pads sollten langsam ausgehärtet werden, da die Außenseite eines heißen Teils vollständig ausgehärtet werden kann, während der Kern noch weich ist, und dieser Gradient sich erst später als Druckverformungsfehler zeigt.
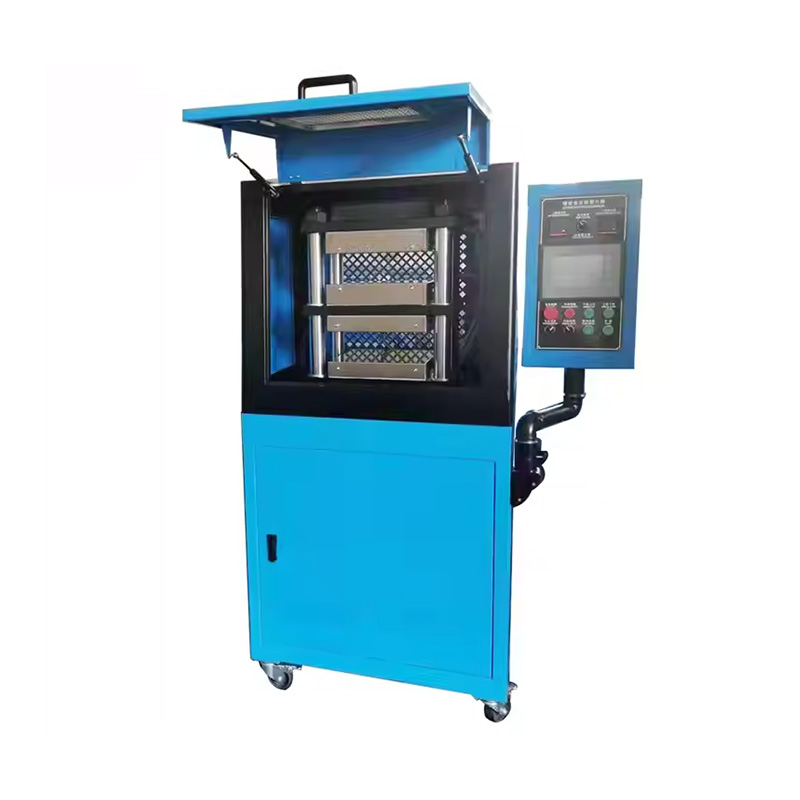 Lieferanten von Gummiplatten-Vulkanisierpressen Gummimischmaschine Produkt anzeigen →
Bei peroxidgehärteten Teilen werden durch eine stufenweise Nachhärtung in einem Ofen flüchtige Zersetzungsprodukte entfernt und das Netzwerk stabilisiert. Wenn man es weglässt, bleibt eine Verbindung zurück, die riecht, Flecken hinterlässt und im Betrieb weiterhin ihre Härte verändert.
Spezifizierung von Buna-N-Blatt: Eine kurze Checkliste
Bei industriellen Gummiplatten kosten vage Spezifikationen am meisten Geld, da Fehler erst Monate nach dem Zuschnitt und der Installation des Materials auftreten. Bevor Sie eine Bestellung bestätigen, bestätigen Sie alle unten aufgeführten Punkte.
- ACN-Bereich oder ein explizites Ölbeständigkeitsziel, z. B. eine Volumenschwellengrenze nach dem Eintauchtest
- Ein ASTM D2000-Zeilentext und nicht nur eine Handelsbeschreibung
- Härte mit einer angegebenen Toleranz, normalerweise plus oder minus 5 Shore A
- Dicke und Dickentoleranz, insbesondere für aus Blech geschnittene Dichtungen
- Aushärtungssystem, da es den Druckverformungsrest und das Wärmealterungsverhalten bestimmt
- Druckverformungsrestgrenze bei der tatsächlichen Betriebstemperatur
- Anforderungen an Oberflächenbeschaffenheit, Stoffeinlage und Trägermaterial
Das gesamte Sortiment an Folien-, Matten- und Bandprodukten, die auf dieser Chemie basieren, wird auf der Website beschrieben Lösungen für Gummiprodukte Dies ist eine nützliche Referenz für die Zuordnung einer Verbindung zu einer Anwendung, bevor eine Bestellung aufgegeben wird.
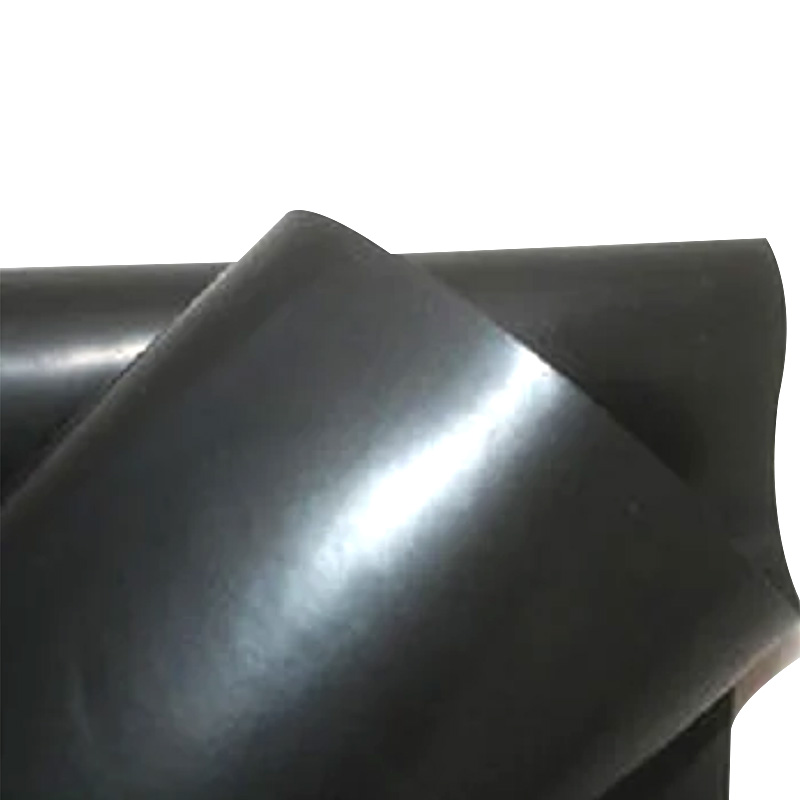 NBR-Gummiplatte Neopren-Gummiplatte ist eine Hochleistungs-Gummiplatte, die aus Chloroprenkautschuk (CR, Chloroprenkautschuk) als Hauptrohstoff durch Kalandrieren oder Formen hergestellt wird. Produkt anzeigen →
Fehlermuster, die es wert sind, frühzeitig erkannt zu werden
- Eine gleichmäßige Schwellung über die gesamte Dichtung weist normalerweise auf die falsche ACN-Qualität der Flüssigkeit hin und nicht auf eine fehlerhafte Charge.
- Härtungen und Oberflächenrisse über mehrere Monate hinweg bei einer Installation im Freien stellen einen Ozonangriff dar und erfordern eine Mischung oder ein anderes Polymer.
- Permanente Abflachung auf einer Seite nach wochenlanger Belastung ist ein hoher Druckverformungsrest aufgrund einer Schwefelhärtung, bei der eine Peroxidhärtung erforderlich war.
- Eine ungleichmäßige Härte auf einem dicken Pad weist auf einen unvollständigen Aushärtungszyklus oder eine unzureichende Verweilzeit der Druckplatte hin.
- Klebrige, klebrige Platten direkt von der Palette bedeuten oft eher einen überplastifizierten Lagerbestand als ein Lagerproblem.
Jedes dieser Symptome kann auf eine Compoundierungs- oder Aushärtungsentscheidung zurückgeführt werden, weshalb die zum Mischen und Pressen des Compounds verwendete Ausrüstung in dasselbe Gespräch gehört wie die Polymerauswahl selbst.
Buna N belohnt einen Käufer, der zwei Fragen stellt: Wie hoch ist der Acrylnitrilgehalt und wie wird es ausgehärtet? Diese Antworten sagen die Ölbeständigkeit, das Tieftemperaturverhalten und den Druckverformungsrest zuverlässiger voraus als Härte, Farbe oder Preis pro Kilogramm. Danach hängt das Ergebnis von der Disziplin beim Mischen und der Kontrolle der Aushärtung ab, denn eine perfekte Formulierung, die auf einer unkontrollierten Linie gepresst wird, erzeugt immer noch Versiegelungen, die drei Wochen später wieder auftreten.
 Previous
